Promosyon Ajanda · 5 dk okuma
Ajanda İmalatı Nasıl Yapılır? Üretim Adımları
Ajanda üretimi kapak kesimiyle başlamaz; önce hangi sayfanın hangi güne denk geldiği hesaplanır. İmalat adımlarını, her aşamada sizden neyin onaylandığını ve revizyon sınırlarını sırasıyla ele alıyoruz.
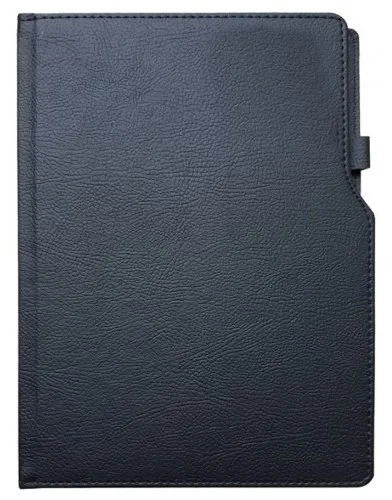
Görsel: Termo Deri 17×24cm Ajanda (133)
Bir ajandanın üretimi kapak malzemesinin kesilmesiyle başlamaz; önce hangi sayfanın hangi güne denk geldiği hesaplanır. Ajanda imalatı, takvim hesabıyla başlayıp ciltleme ve son kontrolde biten sıralı bir süreçtir. Bu sırayı bilmek, sipariş verirken hangi aşamada neyi onaylayacağınızı da netleştirir.
Tasarım ve takvim hesabı
İşin ilk adımı, ajandanın içindeki takvimi kurmak. Yılın kaç gün çektiği, haftaların hangi güne denk geldiği, ay geçişlerinin sayfa düzenine nasıl oturacağı bu aşamada hesaplanır. Tarihli bir ajandada tek bir gün kayması, tüm blokların yeniden düzenlenmesine yol açar; bu yüzden hesap, tasarımdan önce yapılır.
Takvim yerleştikten sonra sayfa sayısı netleşir. Sayfa sayısı, kullanılan yaprak sayısının iki katı olarak okunur; bir yaprağın önü ve arkası ayrı sayfa sayıldığı için 160 yaprak, 320 sayfaya karşılık gelir. Bu hesap, hem iç bloğun kalınlığını hem de cildin nasıl yapılacağını belirler.
Tasarım aşamasında kapak da şekillenir. Logonun yeri, baskı alanının sınırları, kapak rengi ve varsa ek metinler bu adımda yerleştirilir. Aşamanın çıktısı genellikle bir prova: kapağın ve birkaç iç sayfanın basılı hali. Prova onaylanmadan baskıya geçilmesi, ileride doğacak düzeltmelerin maliyetini artırır.
Kağıt, baskı ve ciltleme
İç blok, ajandanın en hacimli parçası. Kağıdın kesilmesi, baskıya hazırlanması ve forma düzenine göre yerleştirilmesi birbirini izleyen işlemler. Bu aşamada kağıt gramajı ve rengi de devreye girer; ivory tonlu kağıtlar, uzun süre bakıldığında gözü daha az yorar.
Kağıt kesim ve baskı
Büyük tabakalar, baskı makinesinin ölçülerine göre kesilir. Ardından iç sayfalar basılır; tek renk ofset baskı, ajanda iç bloklarında sık kullanılan yöntemdir. Baskı sonrası mürekkebin oturması için kuruma süresi beklenir; bu bekleme atlanırsa katlama sırasında sayfalar birbirine bulaşabilir.
Baskı kontrolü bu aşamanın en kritik parçası. Renk yoğunluğu, metin keskinliği ve sayfa kenarındaki taşma payları tek tek bakılır. Bir formada çıkan hata, o formadaki tüm sayfalara yayılacağı için kontrolün erken yapılması gerekir.
Katlama ve ciltleme
Basılan tabakalar, forma düzenine göre katlanır. Katlama sonrası sayfa sırası kontrol edilir; yanlış katlanan bir forma, ajandanın ortasında kaymış sayfalar olarak ortaya çıkar. Bu kontrolün ardından formalar sırayla toplanır.
Ciltleme yöntemi, sayfa sayısına ve ajandanın açılma biçimine göre seçilir. Dikişli cilt, sayfaların sırtta birbirine dikilmesiyle yapılır ve ajandanın tam açılmasını sağlar. Tutkal ciltte ise formalar sırttan yapıştırılır; bu yöntem daha ince bloklarda ve daha ekonomik üretimde tercih edilir. Hangi yöntemin kullanılacağı model ve sayfa sayısıyla birlikte belirlenir.
Kapak ile sırt arasındaki geçiş de bu aşamada belirlenir. Ajandanın rahat açılması için sırtta bırakılan pay, kapağın içe doğru kıvrıldığı noktayla uyumlu olmalı. Pay dar kalırsa ajanda açılırken sırt zorlanır, fazla geniş kalırsa kapak boşlukta durur ve ajanda kapandığında düzgün oturmaz.
Kapak üretimi ve birleştirme
Kapak, ajandanın hem koruyucu hem de tanıtıcı yüzü. Karton üzerine termo deri kaplama yapılır, kenarlar içe kıvrılır ve yüzey preslenir. Kaplamanın gerginliği bu aşamada önemli: gevşek kalan bir kaplama, kullanım sırasında kabarma yapar.
Kaplama ve logo baskısı
Termo deri kaplama, dokulu bir yüzey oluşturur. Logonun bu yüzeye aktarılması için sıcak baskı veya UV baskı kullanılabilir. Sıcak baskıda metal kalıp ısıtılıp basınçla uygulanır; logo yüzeye gömülü gibi durur. UV baskıda ise parlak bir katman oluşur ve renk canlılığı öne çıkar.
Baskı öncesi hizalama kontrolü yapılır. Logo kapağın ortasına mı, alt köşeye mi gelecek; lastik kilit veya kalem tutacağı varsa baskı alanı daralıyor mu? Bu sorular prova aşamasında cevaplanmış olmalı, çünkü baskı sonrası konum değiştirmek mümkün değil.
Birleştirme ve son dokunuşlar
Kapak ile iç blok bir araya getirilir. Birleştirmede sırt kısmının düzgün oturması, kapağın blokla aynı hizada kapanması kontrol edilir. Oval köşe uygulanacaksa kapak köşeleri bu aşamada yuvarlatılır; köşe radüsü, ajandanın elde tutulma hissini değiştirir.
Lastik kilit, kalem tutacağı ve sayfa ayracı gibi detaylar bu son aşamada eklenir. Bu parçaların her biri ayrı bir montaj adımı gerektirir; bu yüzden model seçerken hangi detayların istendiğini netleştirmek, üretim planının doğru kurulmasını sağlar.
Son kontrol, ambalaj ve onay noktaları
Bitmiş ajandalar tek tek elden geçer. Sayfa sırası, baskı kalitesi, kapak yüzeyi ve dikiş sağlamlığı kontrol edilir. Kontrolün amacı, hatalı ürünü paketlemeden ayırmak; çünkü paketlendikten sonra yapılan tespit, tüm partiyi yeniden açmayı gerektirir.
Son kontrolde sayfa sayısı da doğrulanır. Eksik veya fazla forma, ajandanın sonunda boş ya da tekrarlayan sayfalar olarak görünür; bu hata ancak tek tek bakıldığında yakalanır. Kontrolü hızlandırmak için partiden alınan örnekler üzerinden düzenli aralıklarla bakmak yaygın bir yöntem.
Ambalaj, üretimin son halkası. Ajandalar tek tek naylonlanabilir, kutuya yerleştirilebilir veya koli içinde düzenlenebilir. Hangi yöntemin seçileceği dağıtım biçimine bağlı: tek merkeze teslim edilecekse koli düzeni yeterli olurken, farklı adreslere parçalı gönderim yapılacaksa etiketleme ve paketleme daha fazla iş gerektirir.
Aşağıdaki tablo, hangi aşamada neyin onaylandığını özetliyor. Bu onay noktalarını baştan bilmek, üretim sırasında beklenmedik bir durma yaşanmasını önler.
| Aşama | Ortaya çıkan çıktı | Sizden beklenen |
|---|---|---|
| Takvim ve tasarım | Sayfa düzeni, kapak taslağı | Metin ve logo bilgisinin net olması |
| Prova | Basılı kapak ve iç sayfa örneği | Renk ve yerleşim onayı |
| Baskı | İç blok formaları | Baskı kontrolüne katılım |
| Ciltleme | Toplanmış iç blok | Sayfa sırası kontrolü |
| Kapak ve birleştirme | Kaplanmış kapak, monte ajanda | Detayların (kilit, tutacağı) teyidi |
| Ambalaj | Paketlenmiş ürün | Teslim adresi ve koli düzeni |
Tablodaki her satır, bir sonraki aşamanın girdisini oluşturur. Onay geciktiğinde sonraki adımlar da bekler; bu nedenle özellikle prova ve baskı onaylarını hızlı vermek, takvimi korur.
Revizyon ve takvim
Üretim sırasında yapılan değişikliklerin bir sınırı var. Baskı öncesi yapılan düzeltmeler genellikle sorunsuz ilerler; baskı sonrası yapılan bir değişiklik ise kalıbın ve hazırlığın yeniden yapılmasını gerektirir. Bu nedenle metin, logo ve adet bilgisinin tek seferde netleşmesi, hem süreyi hem de maliyeti korur.
Takvimi planlarken üretim adımlarının birbirine bağlı olduğunu hatırlamak gerekir. Kağıt temini, baskı, kuruma, ciltleme ve ambalaj sırayla ilerler; bir adımdaki gecikme sonrakileri de etkiler. Bu yüzden dağıtım tarihinden geriye doğru bir plan yapmak, hangi aşamanın ne zaman başlaması gerektiğini gösterir.
Ajanda imalatının aşamalarını yerinde görmek isteyenler için üretim süreci sayfası tekliften teslimata kadar olan akışı anlatıyor. Model seçimini henüz yapmadıysanız promosyon ajanda modelleri sayfasındaki ebat ve kapak seçeneklerine göz atabilir, seçim sırası için ajanda modelleri nasıl seçilir yazısından yararlanabilirsiniz.
Üretim, birbirini izleyen küçük kararların toplamı. Takvim doğru kurulduğunda, kapak doğru kaplandığında ve son kontrol atlanmadığında ortaya çıkan ajanda, yıl boyunca elden düşmeyen bir ürün oluyor. Sipariş öncesi bu akışı konuşmak için teklif talebi formunu kullanabilirsiniz.
Sık sorulan sorular
Ajanda imalatı hangi aşamayla başlar?+
Üretim, takvimin ve sayfa düzeninin hesaplanmasıyla başlar. Hangi günün hangi sayfaya denk geldiği netleşmeden kağıt kesimi veya baskı anlamlı olmaz.
Ajanda sayfa sayısı nasıl hesaplanır?+
Bir yaprağın önü ve arkası ayrı sayfa sayıldığı için sayfa sayısı, yaprak sayısının iki katıdır. 160 yaprak, 320 sayfaya karşılık gelir.
Prova onayı neden önemli?+
Prova, kapak rengi ve logo yerleşiminin basılı halde görüldüğü son kontrol noktası. Bu aşamada yapılan düzeltme kolayken, baskı sonrası değişiklik kalıbın yenilenmesini gerektirir.